3000瓦激光切割机空气切割技术在汽车制造下料中的高精度应用
在汽车制造行业,下料精度直接关系到车身装配质量、材料利用率以及生产效率。随着激光加工技术的不断成熟,3000瓦光纤激光切割机配合空气切割工艺,正成为汽车零部件下料环节的重要解决方案。本文围绕设备功率选型、空气切割特点及其对下料精度的影响展开分析。
一、3000瓦激光切割设备的功率适配性
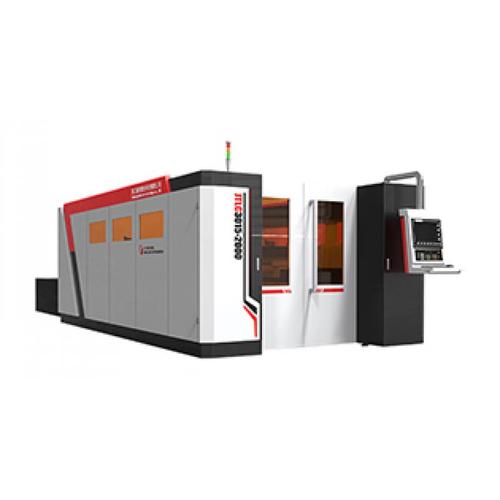
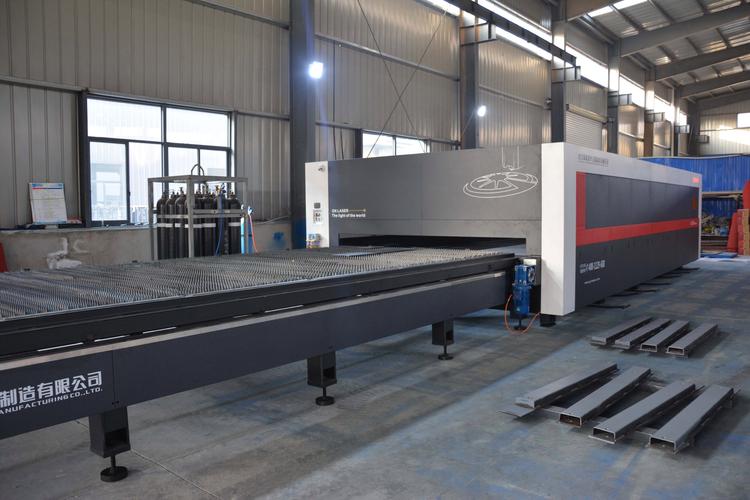
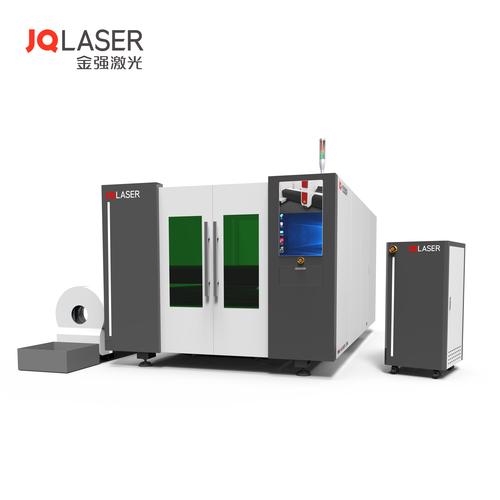
3000瓦光纤激光器在汽车制造中属于中等功率段,兼顾切割能力与运行成本。对于厚度在0.5mm至6mm的低碳钢、1mm至4mm的不锈钢以及2mm至5mm的铝合金板材,3000瓦设备能够实现稳定的单道切割。在汽车底盘支架、座椅骨架、车门内板等典型零件的下料中,该功率段足以覆盖大部分薄板与中厚板需求。相比更高功率设备,3000瓦激光器的电力消耗和气体消耗更低,适合中小批量、多品种的生产模式。
二、空气切割的工艺特点
空气切割是以压缩空气作为辅助气体,利用空气中的氧气和氮气成分进行熔化和吹扫。与氧气切割相比,空气切割的切口氧化层薄,切割面较为光洁;与氮气切割相比,空气切割的运行成本显著降低,因为压缩空气的获取成本远低于瓶装或液氮。在3000瓦功率下,空气切割低碳钢时,切割速度可达每分钟2至4米(视板厚而定),切口垂直度较好,热影响区较小。值得注意的是,空气切割对压缩空气的压力和洁净度有一定要求,通常需要0.8至1.2MPa的稳定气压并经过干燥过滤,否则易在切割面形成挂渣。
三、下料精度高的技术支撑
3000瓦激光切割设备结合空气切割实现高精度下料,主要依靠几个方面的技术配合:
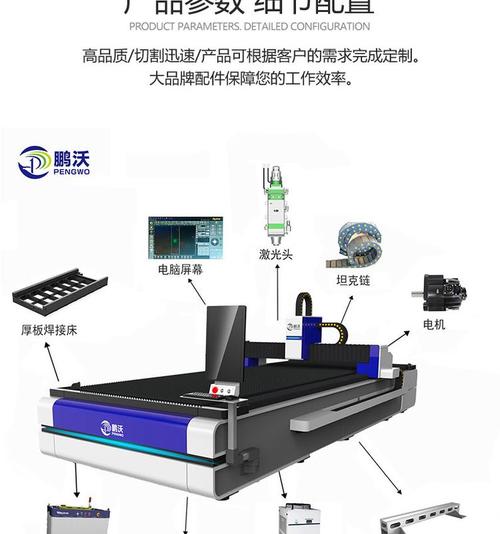
- 高刚性龙门结构与伺服驱动系统,保证切割头在高速移动中的定位精度,重复定位精度通常可控制在±0.02mm以内。
- 自动 Focus 调焦与电容式高度跟随系统,实时补偿板材表面波动,维持喷嘴与工件之间的最佳距离,减少空气切割中因压力波动导致的切口偏差。
- 数控系统内置的工艺参数库,针对不同材料与厚度预置空气切割的功率、频率、占空比和气压组合,操作人员调用即可获得稳定的切割质量。
- 烟气排放与除尘设计,使空气切割产生的少量烟尘被及时抽走,避免烟尘附着在镜片或工件表面影响精度。
在汽车制造的实际应用中,采用3000瓦激光切割机空气切割工艺对1.5mm冷轧钢板进行下料,零件轮廓尺寸公差可稳定在±0.05mm以内,切口粗糙度Ra通常在12.5μm以下,满足多数车身结构件和联结件的精度要求。相对于传统冲裁下料,激光下料无需开模,换型速度快,对形状复杂、带孔位的零件优势明显。
四、应用场景与注意事项
空气切割适用于对切口氧化层不敏感的零件,如车身内部支架、加强件、部分底盘零件。对于要求切口无氧化、可直接焊接的零件,可切换氮气切割模式,设备无需更换即可完成工艺切换。在汽车制造车间,建议将激光切割机与自动上下料系统或料库联动,减少人工干预对精度一致性的影响。同时需定期检查喷嘴磨损、保护镜片污染和压缩空气过滤芯状态,这些因素是空气切割下料精度波动的主要来源。
五、
3000瓦激光切割设备结合空气切割工艺,在汽车制造下料环节中实现了精度、效率与成本的平衡。高精度的下料能力得益于设备结构、运动控制、参数库与辅助系统的协同配合。对于汽车零部件供应商而言,合理规划设备功率与辅助气体方案,并建立规范的维护体系,是持续发挥激光下料精度优势的关键。
如若转载,请注明出处:http://www.zgjgyd.com/product/53.html
更新时间:2026-11-21 22:47:07